Kamerayla OEE ölçmek: kayıp zamanı görünür kılmak
Aktif çalışma, boşta kalma, makine duruşu ve cycle-time'ı ek sensör takmadan kamera görüntüsünden ölçmek. Hangi metrikler, nasıl yorumlanır, nereden başlanır?
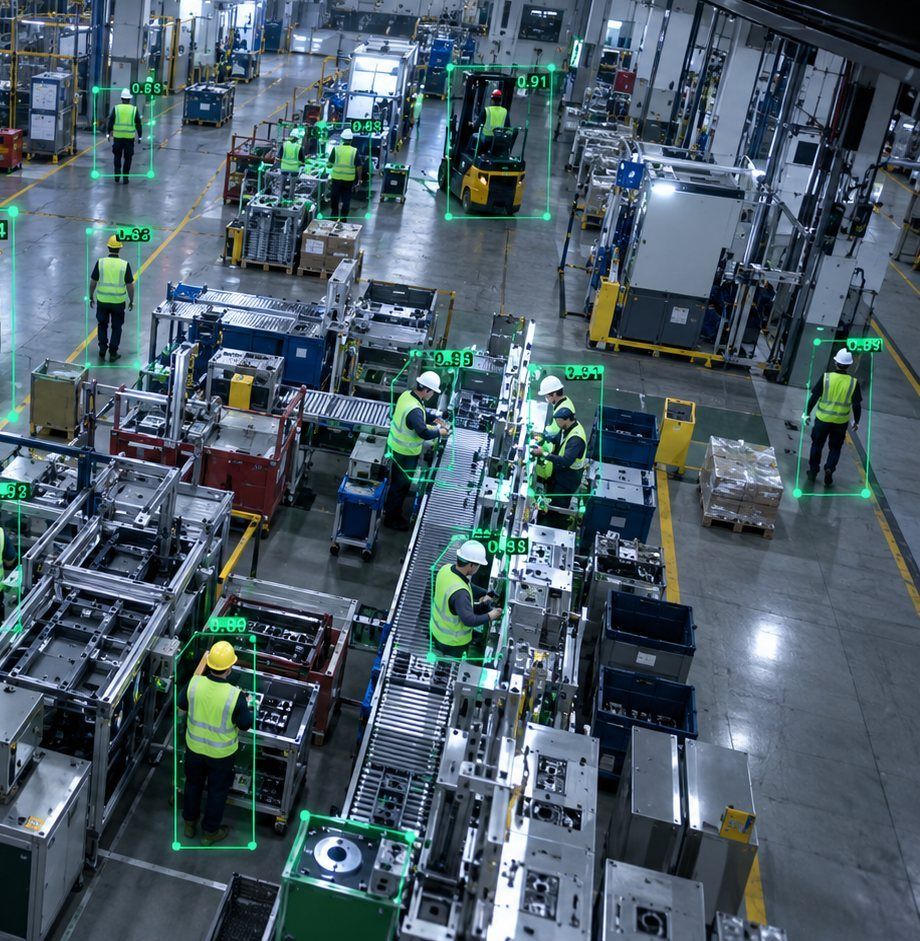
OEE (Toplam Ekipman Etkinliği) üretimin en çok konuşulan, en az doğru ölçülen metriklerinden biridir. Çoğu tesiste OEE vardiya sonunda elle doldurulan formlardan, operatör beyanından veya sadece makine sinyallerinden hesaplanır. Sonuç: Kayıp zamanın büyük kısmı — malzeme beklemesi, kısa duruşlar, istasyonda kimsenin olmadığı dakikalar — kayda hiç geçmez.
Kamera neyi ölçebilir?
Hatta zaten bulunan kameralar, doğru analizle şu metrikleri istasyon bazında sürekli üretebilir:
- Aktif çalışma / boşta kalma oranı: İstasyonda operatör var mı, iş parçası üzerinde çalışıyor mu?
- Makine duruşu: Makine hareket ediyor mu, ne kadar süredir duruyor?
- Cycle-time: Bir parçanın istasyona girişinden çıkışına geçen süre.
- Hat doluluğu ve darboğaz: Hangi istasyonun önünde parça birikiyor, hangisi boş bekliyor?
Neden PLC sinyali yetmez?
PLC veya makine sinyali, makinenin çalışıp çalışmadığını söyler; ama neden durduğunu söylemez. Kamera ise duruşun bağlamını görür: Operatör istasyonda değil mi, malzeme mi gelmedi, önceki istasyon mu yavaş? Bu bağlam, iyileştirme aksiyonunu doğru yere yönlendirir. En iyi sonuç, iki kaynağın aynı panelde birleştirilmesiyle alınır.
Veriyi doğru yorumlamak
Boşta kalma verisi yanlış kullanıldığında çalışan üzerinde baskı aracına dönüşebilir. Bizim önerdiğimiz yaklaşım, metriği istasyon ve süreç düzeyinde değerlendirmektir:
- En yüksek boşta kalmanın görüldüğü istasyonu bulun.
- Bu istasyonun önündeki ve arkasındaki akışa bakın — sorun çoğu zaman istasyonun kendisinde değil, besleme veya çıkış tarafındadır.
- Bir düzenleme yapın (malzeme besleme sıklığı, iş dağılımı, yerleşim) ve etkisini aynı panelde ertesi gün ölçün.
Excel'de haftalık görülen kayıp, canlı panelde vardiya bitmeden düzeltilebilir.
Nereden başlamalı?
Tek bir hat ve 4–6 istasyonla başlayan 30 günlük bir pilot, hem ölçüm doğruluğunu hem de kazanım potansiyelini net göstermek için yeterlidir. Sonuçlar olumluysa aynı Edge altyapısı diğer hatlara genişletilir. Detaylar için Hat Verimliliği çözümümüze bakabilirsiniz.
Diğer yazılar
Tümü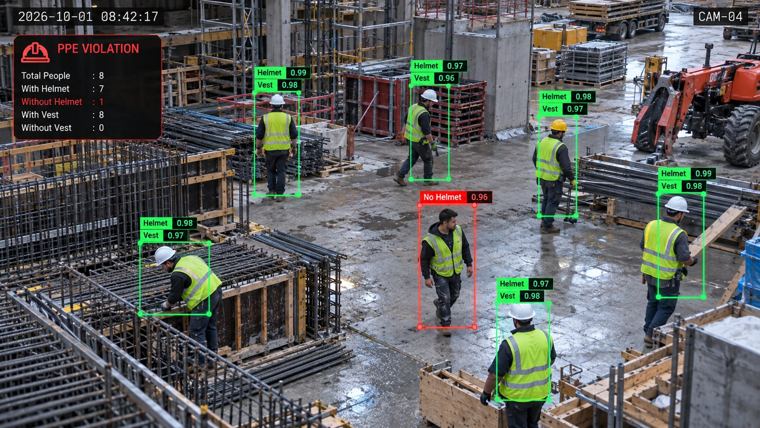
Yapay zekâ ile KKD tespiti nasıl çalışır?
Baret, yelek, gözlük ve eldiveni kamera görüntüsünden kişi bazında kontrol eden sistemlerin arkasındaki mantık, doğruluğu etkileyen faktörler ve sahada dikkat edilmesi gerekenler.
Yazıyı oku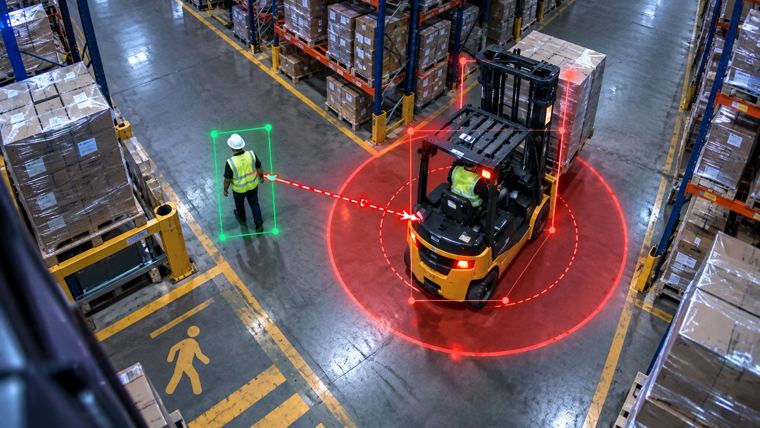
Forklift – yaya çarpışmalarını görüntü analitiğiyle önlemek
Depo ve üretim alanlarında forklift ile yaya arasındaki mesafeyi kamera üzerinden anlık ölçmek mümkün mü? Kalibrasyon, eşik belirleme ve saha tetikleme üzerine pratik bir rehber.
Yazıyı oku
Edge AI neden önemli? Görüntü tesisten çıkmadan analiz
Yapay zekâ analizini bulutta değil tesis içinde yapmanın gecikme, bant genişliği, süreklilik ve KVKK açısından getirdiği avantajlar; Edge, Cloud ve Hibrit modellerin karşılaştırması.
Yazıyı oku